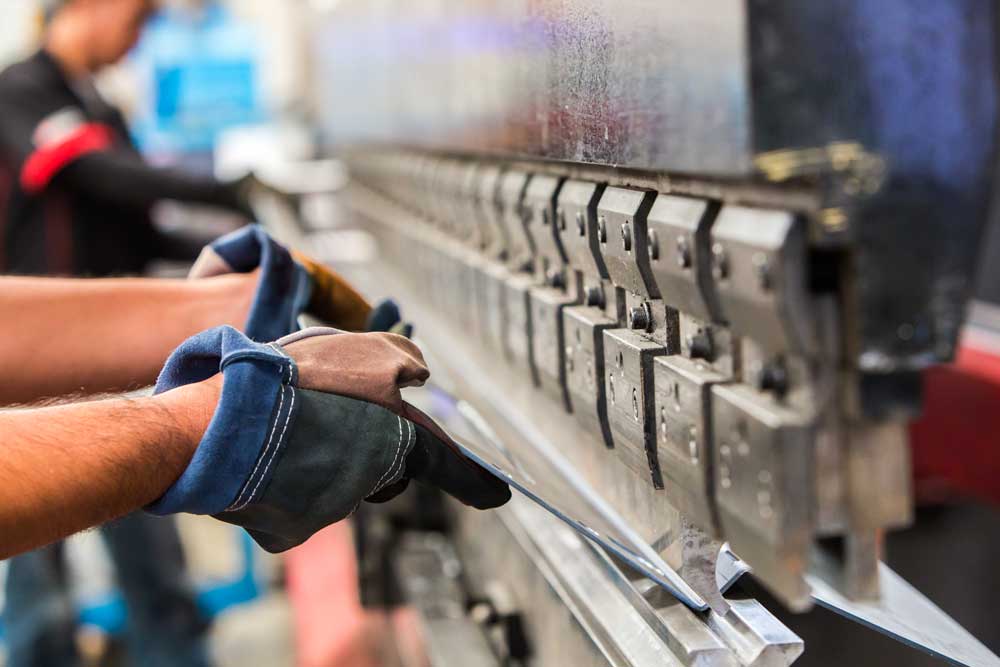
Toda peça metálica com uma dobra passou, em algum ponto da cadeia produtiva, por uma máquina que aplica força controlada ao longo de uma linha reta. O princípio não mudou desde o século passado. O que mudou, e de forma profunda, foi a maneira como essa força é gerada, medida e corrigida em tempo real.
Entender essa evolução serve a um propósito prático: ajuda a fazer perguntas melhores na hora de especificar uma máquina. Por que a dobradeira hidráulica sincronizada ainda domina o parque industrial brasileiro? Por que a dobradeira elétrica ganhou espaço em nichos específicos, e não em todos? Por que a híbrida existe como resposta a uma tensão técnica que nenhuma das duas resolve sozinha?
Neste artigo:
- A origem da dobra mecanizada, da bancada manual ao acionamento hidráulico;
- Como funciona, na prática, a sincronização de uma dobradeira hidráulica CNC;
- O que diferencia a dobradeira elétrica (servo-acionada) e onde ela é a escolha certa;
- Por que a híbrida existe e quais concessões ela exige;
- Por que a quantidade de eixos diz mais sobre a sofisticação de uma máquina do que o tipo de acionamento;
- Um guia de escolha organizado por variáveis reais de processo, não por preferência de marca.
Da dobra manual às primeiras máquinas
Antes de qualquer máquina, dobrar chapa era trabalho de bancada. O operador fixava a peça a um molde ou a uma referência tridimensional da forma desejada e, com bigorna, calço, saco de conformação preenchido com areia ou chumbo e ferramentas como bigornas em T, martelos de bola e espátulas, moldava o metal golpe a golpe. Era um processo lento, dependente da habilidade individual, e pouco repetível: a mesma peça, feita duas vezes, raramente saía idêntica.
A primeira ruptura sistemática veio em 1882, com a patente da primeira viradeira de bancada — batizada nos Estados Unidos de cornice brake, por ser usada para dobrar as cornijas (guarnições metálicas de acabamento em coberturas e beirais). Era uma máquina manual, que fixava a chapa por um sistema de grampos e a dobrava em linha reta com o auxílio de uma lâmina articulada. Não era ainda a dobradeira como a conhecemos, mas estabeleceu o princípio mecânico — fixação, articulação, dobra em linha — que evoluiu para as viradeiras de aba, as viradeiras de caixas e bandejas e as dobradeiras manuais de bancada ainda usadas hoje em serralherias de baixo volume e oficinas artesanais.
Essas máquinas continuam exigindo esforço físico e habilidade do operador. Fazem sentido onde a produção é pequena, a tolerância não é crítica e o investimento precisa ser mínimo — não porque sejam obsoletas, mas porque respondem a um contexto diferente do de uma linha industrial.
Da força humana à força mecânica
O salto seguinte aconteceu nos anos 1920. Em 1924, Robert T. Hazelton patenteou no mercado americano a primeira prensa dobradeira mecânica totalmente em aço a um preço acessível, substituindo a força humana por um mecanismo acionado por volante de inércia. Fabricantes como a Cincinnati Shaper tiveram papel central em padronizar e popularizar esse modelo.
Entre 1925 e 1940, a tecnologia recebeu refinamentos — incluindo sistemas rudimentares de compensação de mesa (crowning), destinados a corrigir a deflexão que ocorre em dobras longas. A II Guerra Mundial acelerou sua adoção em escala industrial, quando a produção bélica americana passou a depender de dobra metálica em volume.
As dobradeiras mecânicas de volante eram rápidas, mas rígidas: o curso do avental era fixo, a geometria do punção era predominantemente reta, e não havia como ajustar velocidade ou pressão de forma independente para cada operação. Essa limitação abriu espaço para a transição seguinte.
Acionamento hidráulico: controle sobre força, velocidade e curso
Entre as décadas de 1960 e 1970, os sistemas de acionamento hidráulico passaram a dominar o mercado. Em vez de transferir energia por um volante mecânico, cilindros hidráulicos passaram a mover o avental — o conjunto móvel que carrega a ferramenta superior —, permitindo controlar de forma independente a velocidade de aproximação, a pressão aplicada e o curso. Três variáveis que a dobradeira mecânica não conseguia ajustar com flexibilidade.
Essa flexibilidade tornou a dobradeira hidráulica adequada tanto para tarefas de alta exigência de força — chapas grossas, materiais de alta resistência — quanto para operações mais delicadas, na mesma máquina, apenas ajustando parâmetros.
Nas primeiras gerações, porém, a sincronização entre os dois cilindros (um de cada lado do avental) era mecânica, geralmente por meio de uma barra de torção. Um sistema robusto, mas que exige ajustes manuais frequentes e não lida bem com dobras fora de centro ou cargas assimétricas — a limitação que a próxima geração foi construída para resolver.
A dobradeira hidráulica sincronizada
É aqui que a maior parte do parque industrial brasileiro de dobra opera hoje.
A dobradeira hidráulica sincronizada substitui a barra de torção mecânica por dois cilindros hidráulicos independentes — os eixos Y1 e Y2. Cada um é equipado com válvula proporcional (ou servoválvula) e régua ou encoder linear que mede continuamente a posição do avental em cada lado, com resolução da ordem de centésimos de milímetro.
O funcionamento é um ciclo fechado de medição, comparação e correção que se repete a cada poucos milissegundos. O comando CNC (Comando Numérico Computadorizado) compara a posição real dos dois lados do avental; se houver qualquer desvio — mesmo de poucos micrômetros —, ajusta o fluxo de óleo para cada cilindro individualmente, acelerando o lado atrasado ou reduzindo o lado adiantado. O avental permanece paralelo à mesa mesmo sob carga assimétrica.
É esse mecanismo — e não apenas a presença de um painel digital — que permite dobras fora de centro e compensação automática de variações de espessura ao longo da peça. A sincronização mecânica por barra de torção não realiza isso.
Vale uma distinção que costuma gerar confusão comercial. Comando CN, sem o “computadorizado”, normalmente controla apenas os eixos básicos — X do encosto e Y do avental — com lógica mais simples, deixando sequência de dobra, compensação de springback (retorno elástico) e ajuste fino a cargo da experiência do operador. Um comando CNC de fato gerencia três ou mais eixos simultaneamente, armazena programas completos de peça, calcula automaticamente a sequência de dobras, detecta colisões antes de executar o programa e, em muitos casos, oferece simulação gráfica 2D ou 3D. A diferença não é estética. É o que a máquina decide sozinha e o que continua dependendo do operador.
Aplicações típicas. Oficinas de prestação de serviço com mix variado de peças; indústrias que processam chapa grossa ou aço de alta resistência; operações que precisam de grande faixa de força — de cerca de 30 toneladas em bancadas leves a mais de 1.000 toneladas em fabricação pesada — no mesmo parque de máquinas.
Vantagens. Maior teto de força disponível no mercado. Tecnologia madura, com ampla rede global de peças e assistência (Como a assistência da Sammaq). Boa relação entre investimento inicial e capacidade de força. Versatilidade para lidar com mudanças frequentes de espessura e liga.
Limitações técnicas. A bomba hidráulica, na maioria dos projetos, precisa manter pressão mesmo com o avental parado — o que consome energia em estado ocioso e gera calor, frequentemente exigindo sistema de resfriamento de óleo. O ruído é mais alto do que em sistemas elétricos, pela operação contínua da bomba. Há manutenção de óleo hidráulico a considerar, ainda que máquinas sincronizadas bem mantidas possam operar longos intervalos entre trocas. E a resposta dinâmica costuma ser mais lenta do que o acionamento elétrico direto em ciclos muito curtos e repetitivos.
A dobradeira servo-acionada (“dobradeira elétrica”)
A dobradeira servo-acionada — chamada de dobradeira elétrica no uso comercial brasileiro — substitui o circuito hidráulico por servomotores que acionam o avental diretamente por meio de fuso de esferas ou, em alguns projetos, por transmissão por correia. O comando controla torque, velocidade e posição do motor de forma direta, sem a camada intermediária de óleo, válvulas e cilindros.
Essa arquitetura muda o perfil de consumo de energia. O servomotor consome potência proporcional à carga durante o movimento e praticamente nada quando o avental está parado — diferente da bomba hidráulica, que em muitos projetos convencionais permanece girando mesmo em espera. Fabricantes e estudos do setor relatam reduções expressivas no consumo elétrico frente a máquinas hidráulicas equivalentes. A magnitude exata varia muito conforme o regime de operação — tempo parado versus tempo em ciclo —, o que torna mais correto tratar esse ganho como uma faixa a ser validada no ciclo real da fábrica do que como um número fixo de mercado.
O acionamento direto também favorece aceleração e desaceleração mais rápidas do avental, reduzindo o tempo de ciclo em operações repetitivas. A ausência de óleo hidráulico elimina trocas periódicas, reduz risco de vazamento e contribui para um ambiente de trabalho mais limpo e silencioso — relevante em plantas com restrição de ruído ou proximidade de áreas administrativas.
Aplicações típicas. Chapas de calibre fino a médio; peças eletrônicas; dutos de climatização e ventilação; painéis de eletrodomésticos; componentes de elevadores e fachadas arquitetônicas; oficinas de alta precisão com ciclos curtos e repetitivos.
Vantagens. Eficiência energética superior em regimes com muito tempo ocioso do avental. Velocidade de ciclo mais alta. Ausência de óleo hidráulico. Operação mais silenciosa. Boa repetibilidade posicional.
Limitações técnicas. O fuso de esferas impõe um teto de força mais baixo do que os sistemas hidráulicos — a maioria dos modelos comerciais atende faixas de força mais moderadas, o que restringe seu uso em chapa grossa ou aço de alta resistência em grandes comprimentos de dobra. O investimento inicial costuma ser mais alto do que uma máquina hidráulica de força equivalente. Por isso, é menos indicada para operações que priorizam força bruta e mix imprevisível sobre repetibilidade e velocidade.
A dobradeira híbrida
A dobradeira híbrida nasce de uma tensão real: a hidráulica entrega força que a elétrica não alcança; a elétrica entrega eficiência energética que a hidráulica convencional não alcança. Em vez de escolher um lado, a arquitetura híbrida mantém o circuito hidráulico — e, com ele, a capacidade de força —, mas substitui o motor convencional que aciona a bomba por um servomotor de velocidade variável.
Isso muda o comportamento do sistema. Em vez de a bomba girar em velocidade constante o tempo todo, o servomotor ajusta a rotação de acordo com a fase do ciclo: aproximação, trabalho, retorno e espera exigem vazões de óleo diferentes, e o motor entrega apenas o que cada fase demanda.
O resultado reportado por fabricantes é uma redução de energia relevante frente à hidráulica convencional — a faixa mais citada no setor gira em torno de 25% a 35%, sempre sujeita ao regime real de operação da fábrica. Na prática, isso preserva o teto de tonelagem e o comprimento de mesa típicos da hidráulica, com operação mais silenciosa e, em muitos projetos, menor volume de óleo em circulação. Como a maioria das dobradeiras híbridas do mercado também incorpora sincronização eletro-hidráulica em Y1/Y2, herda boa parte da precisão descrita na seção anterior.
Aplicações típicas. Operações de médio a grande porte que precisam da tonelagem e do comprimento de mesa da hidráulica, mas querem reduzir consumo de energia e ruído sem abrir mão de capacidade para chapa grossa; parques em modernização que preferem migrar de uma hidráulica convencional para eficiência energética sem enfrentar o teto de força da elétrica pura.
Vantagens. Mantém o teto de tonelagem da hidráulica. Reduz consumo de energia frente à hidráulica convencional. Opera com menos ruído. Em geral, herda a precisão da sincronização eletro-hidráulica.
Limitações técnicas. A arquitetura depende de sincronização fina entre a resposta do servomotor e a resposta da válvula hidráulica. Se essa sincronização se degrada — por contaminação de encoder, válvula com resposta lenta, manutenção postergada —, a máquina tende a reverter para um comportamento hidráulico mais bruto e menos previsível. Mais subsistemas interagindo entre si significam, em geral, mais pontos possíveis de falha do que uma hidráulica convencional, o que reforça a importância de peças originais e suporte técnico qualificado. O investimento inicial fica posicionado entre a hidráulica convencional e a elétrica pura. E há sensibilidade real do driver do servo a temperaturas ambientes extremas — um ponto de atenção em plantas sem climatização, em regiões de calor ou frio intensos.
O que muda de projeto para projeto
Nenhuma das três tecnologias é “a melhor” fora de um contexto. Uma dobradeira bem especificada nasce da peça — material, espessura, geometria, sequência de dobra, tolerância, mix e volume — e não de uma ficha técnica genérica. É por isso que, em fornecedores especializados como a Sammaq, cada projeto de dobradeira é configurado individualmente, e não vendido a partir de um projeto fechado.
Alguns pontos concentram a maior parte das decisões:
Componentes e sua qualidade. Duas máquinas com a mesma tonelagem nominal podem se comportar de forma muito diferente ao longo dos anos, dependendo do aço da estrutura e do alívio de tensões aplicado, do sistema de guias, da marca dos servoacionamentos, válvulas e réguas de medição. Tonelagem nominal informa a capacidade de força; não informa, sozinha, a durabilidade nem a manutenção da precisão ao longo do tempo.
Sistemas de segurança. No Brasil, a referência regulatória é a NR-12, que converge, em essência, com normas internacionais como a EN 12622, a ANSI B11.3 e a CSA Z142-10. Cortina de luz, sistema eletrônico a laser junto à ferramenta e proteções mecânicas não são item opcional de checklist: definem a distância mínima de segurança do operador em relação à ferramenta e, por consequência, quanto de produtividade a máquina consegue entregar sem comprometer a proteção. A norma brasileira também determina que o número de pedestais de acionamento corresponda ao número de operadores simultâneos na máquina.
Comando CN ou CNC. A escolha depende da complexidade e da variação das peças produzidas, não apenas do orçamento disponível. Operações de baixo mix e dobras simples podem não justificar um comando CNC completo; operações de alto mix, sequências complexas ou dobra fora de centro dificilmente entregam repetibilidade aceitável sem ele.
Dimensões da máquina. Comprimento de dobra, profundidade de garganta, altura livre e curso do avental precisam ser verificados contra a peça mais alta, a caixa mais profunda e a pilha de ferramental que a operação já usa ou pretende usar — não apenas contra a peça média do dia a dia. Uma máquina subdimensionada nessas cotas trava fisicamente a produção de determinadas geometrias, mesmo com tonelagem de sobra.
Avental e capacidade de acionamento. O avental é o conjunto que se move para aplicar a força. Seu curso e sua rigidez estrutural, combinados ao volume dos cilindros hidráulicos — nas máquinas hidráulicas e híbridas — ou ao comprimento e passo do fuso de esferas — nas elétricas —, determinam quanta força a máquina entrega e a que velocidade. Dimensionar esse conjunto para o pior caso de peça, e não para a média, evita tanto o subdimensionamento quanto o investimento em capacidade que a operação nunca vai usar.
Quantidade de eixos: o indicador real de sofisticação tecnológica
O tipo de acionamento — hidráulico, elétrico ou híbrido — define quanta força a máquina entrega e como ela consome energia. A quantidade de eixos controlados define quanto da complexidade de uma peça a máquina resolve sozinha. E é esse segundo fator, mais do que o primeiro, que determina o quão “tecnológica” uma dobradeira realmente é na prática.
A nomenclatura segue um padrão. Y é o eixo do avental — Y1 e Y2 quando cada lado é controlado de forma independente, como visto na seção sobre sincronização. X controla o avanço e recuo do encosto traseiro, definindo a profundidade da aba dobrada. R controla a altura do encosto, necessária para trocar entre ferramentas de alturas diferentes sem ajuste manual. Z1 e Z2 controlam a posição lateral independente de cada dedo do encosto, essencial para peças assimétricas ou cônicas. Configurações mais avançadas ainda incorporam eixos adicionais para seguidor de chapa, sistemas de alimentação e descarga automatizados, ou interface robótica — qualquer componente controlado como parte do programa de dobra pode, tecnicamente, ser tratado como um eixo.
Na prática comercial, três faixas concentram a maioria dos projetos. A configuração 4+1 eixos (Y, X, R) atende bem dobras retas e peças simples, como gabinetes e prateleiras, com boa relação custo-benefício. A configuração 6+1 eixos, com Z1/Z2 independentes, resolve peças assimétricas ou com abas de comprimentos diferentes. A configuração 8+1 eixos, com X1/X2 também independentes, é o patamar exigido por peças cônicas, torcidas ou de tolerância muito apertada — comuns em aeroespacial, médico-hospitalar e fabricação arquitetônica de alta complexidade.
Vale um alerta prático. Um comando com tela colorida e programação gráfica 3D não expande, por si só, a capacidade física da máquina. Se os eixos por trás da interface continuam limitados — sem Y1/Y2 verdadeiramente independentes, por exemplo, ou sem Z1/Z2 —, a máquina resolve o mesmo conjunto de geometrias de antes, só que com uma tela mais bonita. A capacidade real está nos eixos fisicamente controláveis de forma independente, não na interface que os comanda.
Eficiência energética, custo por peça e facilidade de operação
Colocadas lado a lado, as três tecnologias respondem de forma bem diferente a essas três variáveis:
| Critério | Hidráulica sincronizada | Elétrica (servo-acionada) | Híbrida |
|---|---|---|---|
| Consumo em espera | Alto (bomba mantém pressão) | Muito baixo (quase nulo parado) | Baixo a moderado (bomba de velocidade variável) |
| Faixa de força típica | Ampla, da leve à pesada | Moderada, com teto mais baixo | Ampla, próxima da hidráulica |
| Ruído | Mais alto | Baixo | Baixo a moderado |
| Manutenção de óleo | Periódica | Inexistente | Reduzida frente à hidráulica |
| Investimento inicial | Menor por tonelada de força | Maior | Intermediário |
| Complexidade de manutenção | Moderada, tecnologia madura | Baixa (sem hidráulica) | Mais alta (mais subsistemas integrados) |
O custo por peça — a métrica que efetivamente importa para quem decide — não se resume ao preço de compra da máquina. Ele soma tempo de ciclo, tempo de setup, taxa de refugo e retrabalho, consumo de energia e manutenção ao longo da vida útil do equipamento.
Uma máquina mais cara na aquisição pode ter custo por peça menor em produção de alto volume e alta repetibilidade, porque o ciclo mais curto e o menor refugo compensam o investimento inicial ao longo do tempo. Em mix baixo e volume irregular, essa conta tende a favorecer a hidráulica, cujo menor investimento inicial e maior flexibilidade absorvem melhor a variação de peças sem exigir troca de programa a cada lote pequeno. Essa comparação, porém, deve sempre ser validada com os dados reais de produção da operação — não assumida a partir de médias de mercado.
A facilidade de operação está diretamente ligada à quantidade de eixos e à qualidade do comando. Sequenciamento automático de dobra, detecção de colisão e simulação gráfica reduzem a dependência da experiência acumulada de um operador específico — um fator que ganha peso em um cenário de escassez de mão de obra qualificada — e diminuem o risco de refugo durante o setup de peças novas.
Integração com robôs industriais e aplicações de Indústria 4.0
Nas operações de médio a alto volume com geometria repetitiva, a dobradeira deixou de ser apenas um posto isolado e passou a integrar células robotizadas de dobra, nas quais o robô participa diretamente do ciclo — pega a chapa, posiciona, sustenta durante a dobra e descarrega — em vez de apenas alimentar a máquina e esperar. Esse modelo reduz a exposição do operador ao manuseio repetitivo de chapas pesadas, sustenta produção em turnos sem operador dedicado e melhora a consistência entre lotes grandes.
Em termos de conectividade, dobradeiras modernas se integram a sistemas de execução da manufatura (MES) e de gestão empresarial (ERP) para rastreamento de produção em tempo real e manutenção preditiva baseada em dados de operação da máquina.
Vale registrar um ponto de disciplina técnica. Conectividade e prontidão para robótica são recursos habilitadores, não resultados por si mesmos. Uma dobradeira “pronta para Indústria 4.0” continua dependendo de eixos corretamente configurados, ferramental adequado e arquitetura de segurança compatível com operação robotizada para efetivamente entregar ganho de produtividade. E a integração tende a se pagar mais rápido em peças repetitivas e volume médio a alto do que em produção unitária ou altamente variável, onde o tempo de reprogramação do robô pode superar o ganho de ciclo.
Guia de escolha
Cinco perguntas organizam a maior parte da decisão entre hidráulica sincronizada, elétrica e híbrida.
Qual é a espessura e a resistência do material predominante, e qual tonelagem isso exige?
Chapa grossa, aço de alta resistência ou grandes comprimentos de dobra apontam para hidráulica ou híbrida. Calibre fino a médio com foco em precisão viabiliza a elétrica.
Qual é o volume e a repetitividade da produção?
Alto volume com geometria repetitiva favorece elétrica ou híbrida, que recuperam o investimento inicial mais alto por meio de ciclo mais curto e menor refugo. Mix variável e volume irregular mantêm a hidráulica competitiva pela flexibilidade e pelo menor investimento inicial.
Quais são as restrições do ambiente de operação?
Ruído, temperatura, espaço e disponibilidade de mão de obra qualificada pesam a favor de elétrica ou híbrida em plantas mais controladas, e a favor da hidráulica convencional em ambientes mais variáveis — respeitando a sensibilidade do driver do servo da híbrida a temperaturas extremas.
Qual é o custo total de propriedade, e não apenas o preço de aquisição?
Energia, manutenção, refugo e tempo de ciclo ao longo da vida útil da máquina costumam pesar mais do que a diferença de preço na compra.
Há automação futura no horizonte?
Se integração robótica ou conectividade de Indústria 4.0 estão no plano da operação, vale configurar a quantidade de eixos e o tipo de comando hoje já pensando nesse cenário, mesmo que a automação não entre em operação de imediato.
Nenhuma dessas perguntas, isoladamente, decide a especificação. A resposta certa nasce da combinação entre material, volume, ambiente, orçamento e horizonte de automação. E é justamente por isso que a especificação de uma dobradeira deveria começar pela peça e pelo processo, não pela ficha técnica da máquina.
Para fechar
Do golpe de martelo sobre um saco de areia ao ciclo fechado de medição e correção em milissegundos de uma dobradeira sincronizada, o que mudou não foi o princípio físico da dobra — continua sendo força controlada aplicada ao longo de uma linha —, e sim a precisão com que essa força é medida, distribuída e corrigida.
Entender essa trajetória não é exercício de curiosidade histórica. É o que permite reconhecer a diferença entre um comando mais bonito e uma máquina mais capaz, fazer as perguntas certas diante de qualquer proposta comercial, e especificar a partir da peça — não do folheto.